2026-10-12
¿Cuáles son las ventajas del masterbatch frente a colorear con pigmento en polvo?
El cambio de rojo a amarillo en la inyectora de tapas se programó para el turno de la mañana, como siempre: vaciar la tolva, limpiar el tambor mezclador y preparar la carga nueva de resina con pigmento en polvo. Al mediodía, el inspector encontró puntos naranjas en las tapas amarillas; el polvo rojo seguía adherido a las paredes del tambor y a las esquinas de la tolva, y cada carga arrastraba un poco de él. Por la tarde, la tarima apartada para un envasador de alimentos regresó al molino, la línea se detuvo otra vez para una limpieza a fondo y el operador del mezclado terminó el turno con el overol teñido de rojo hasta los codos. El pigmento había costado poco por kilo; la jornada, bastante más.
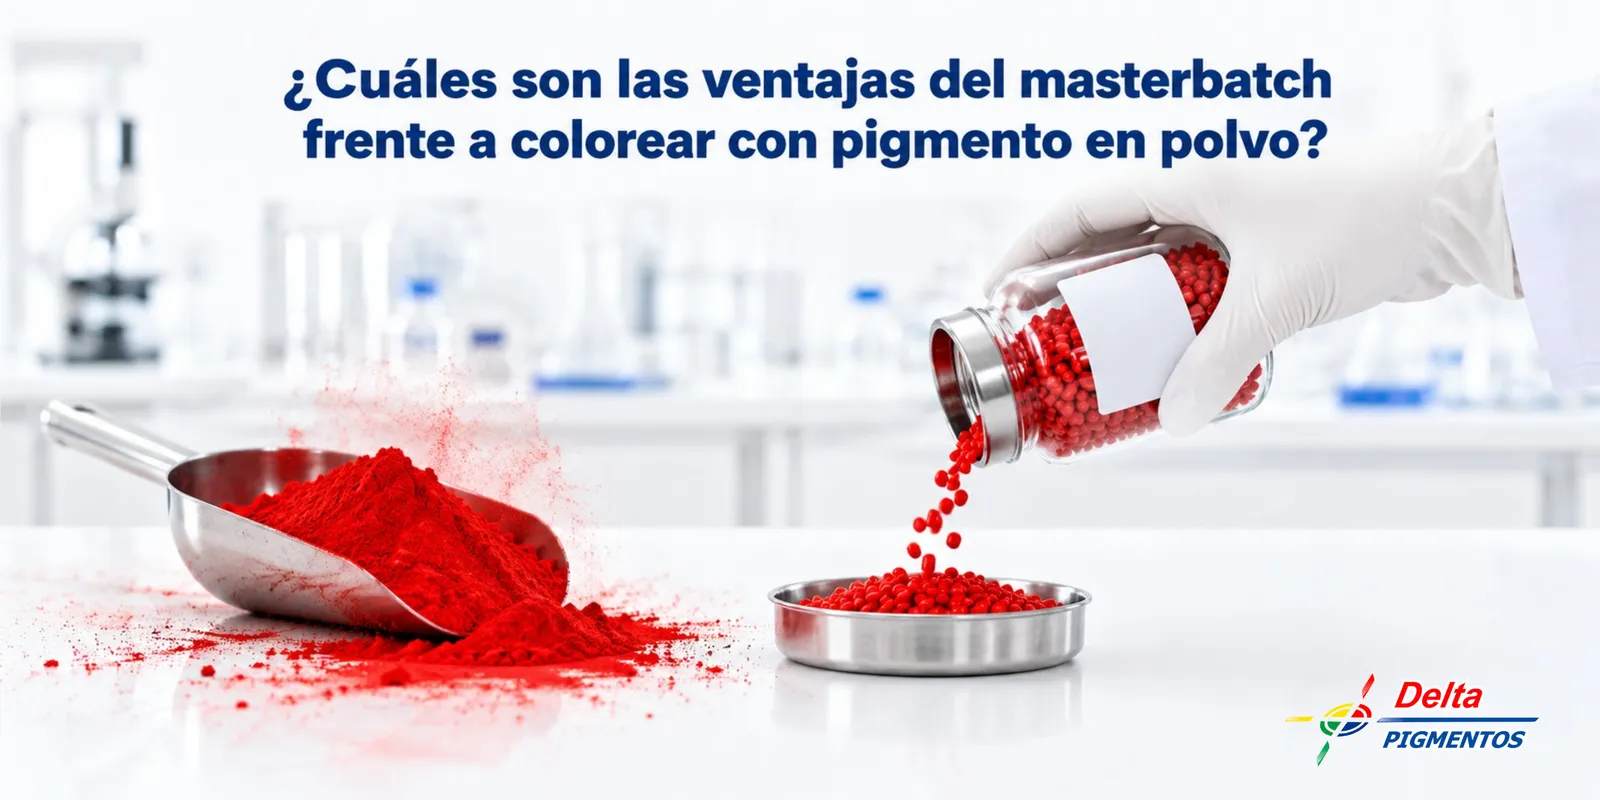
Frente al pigmento en polvo, el masterbatch llega ya disperso: dosifica limpio y con precisión, repite el tono entre lotes, elimina el polvo en planta y reduce la merma. El polvo conserva ventaja en precio por kilo.
El costo oculto de colorear con polvo en la máquina del transformador
Hay dos caminos para colorear una pieza en la planta del transformador. El primero es la pigmentación en seco: el pigmento en polvo se mezcla con la resina natural, por lo general en un tambor, y la mezcla entra directo a la tolva. El segundo es el masterbatch: el pigmento llega disperso en una resina portadora, en forma de pellet, y se dosifica en un porcentaje pequeño sobre la resina. En Delta Pigmentos trabajamos en los dos lados, porque fabricamos masterbatch en planta propia y distribuimos pigmentos orgánicos e inorgánicos; la comparación que sigue parte de lo que vemos en ambos.
La ventaja del polvo es real y conviene decirla primero: ofrece control total de la formulación y un costo menor por kilogramo. Su desventaja aparece en todo lo demás, porque el transformador asume dentro de su planta las tareas que el fabricante de masterbatch resuelve en la suya: dispersar, dosificar cantidades muy pequeñas, contener el polvo y repetir el tono de una mezcla a otra.
Pigmentación en seco: un lote de color nuevo en cada carga del tambor
En la pigmentación en seco, cada carga del tambor es un lote de color, preparado por la persona de turno con una báscula y un tiempo de mezclado. El pigmento se adhiere a la superficie del pellet de resina, a veces con ayuda de un agente humectante, y una parte se queda en las paredes del equipo. El color final depende de que esa preparación salga igual cada vez y de que la máquina logre dispersar el pigmento durante la plastificación.
Dispersión: el defecto que el husillo de su máquina rara vez corrige
Los pigmentos llegan en polvo formando aglomerados, cúmulos de partículas que deben romperse para desarrollar su color. En la fabricación de masterbatch, esa tarea la hace una extrusora diseñada para dispersar, con elementos de amasado que aplican cizalla al material fundido. El husillo de una inyectora o de una extrusora de película está diseñado para fundir y transportar, y su capacidad de mezcla dispersiva es limitada.
Aglomerados: puntos, vetas y mallas tapadas
Cuando el polvo entra directo al cañón, los aglomerados que el husillo deja sin romper llegan a la pieza. En inyección aparecen como puntos de color, vetas o manchas; en película delgada, como motas visibles a contraluz; en extrusión se acumulan en la malla y suben la presión. Con masterbatch, el pigmento entra ya disperso dentro de una resina portadora compatible, y la máquina solo tiene que distribuirlo en la resina natural, un trabajo de mezcla que su husillo resuelve con facilidad.
Fuerza de tinción: el pigmento que se paga y se pierde
Un pigmento mal disperso rinde menos color por gramo. Para llegar al tono, la planta que trabaja con polvo tiende a agregar más pigmento del que la fórmula necesitaría con una buena dispersión, y ese excedente se paga en cada carga. Parte de la ventaja de precio del polvo se pierde aquí, en un consumo extra que pocas plantas miden.
Dosificación y consistencia de lote: cuando el tono cambia de una carga a otra
La pieza terminada lleva, en general, una fracción pequeña de pigmento. Con polvo, el transformador pesa y mezcla esa fracción directamente; con masterbatch, la misma cantidad de pigmento viaja diluida en un volumen mayor de concentrado, que se dosifica con más facilidad y con menor error relativo.
Gramos de polvo contra kilos de pellet
Un error de unos cuantos gramos al pesar el pigmento representa una desviación grande sobre una dosis que de por sí es pequeña, y se nota en el tono. El mismo error al pesar masterbatch se reparte sobre mucho más material y su efecto en el color es menor. Además, el polvo fluye mal: forma puentes en la tolva, se pega a las paredes y se separa del pellet con la vibración del transporte, de modo que las primeras piezas de una carga pueden salir con más color que las últimas. El pellet de masterbatch fluye como la resina y admite alimentadores automáticos, volumétricos o gravimétricos, en la garganta de la máquina.
Lote controlado en origen
Con masterbatch, el lote de color se fabrica y se mide una sola vez, en la planta del fabricante, contra el estándar aprobado por el cliente, y cada saco del mismo lote trae la misma concentración. En Delta Pigmentos ese control se hace bajo procedimientos certificados ISO 9001-2015, con registro de cada producción. Con polvo, el control de lote queda en la planta del transformador y se repite en cada carga, con las variaciones propias del turno, la báscula y el tiempo de mezclado.
Limpieza, seguridad e higiene: el polvo que viaja más allá de la tolva
El pigmento en polvo es fino y ligero. Una parte queda en el ambiente al abrir el saco, al pesar y al vaciar el tambor, y desde ahí se deposita en equipos, pisos, piezas de otras líneas y ropa del personal. El pellet de masterbatch se maneja como la resina: se vacía y se barre sin levantar polvo.
Cambio de color y contaminación cruzada
El escenario de la apertura muestra el costo más visible. Cada cambio de color con polvo exige limpiar a fondo tambores, tolvas, cucharones y báscula, porque cualquier residuo del color anterior aparece como puntos en el siguiente. Con masterbatch, la limpieza se concentra en la tolva, el alimentador y la purga del cañón, y el cambio se planea en menos pasos. En plantas que corren muchos colores a la semana, esa diferencia se traduce en horas de máquina disponibles.
Exposición del personal y orden en planta
Manejar pigmento en polvo de forma segura requiere extracción localizada, equipo de protección personal y apego a la hoja de datos de seguridad de cada pigmento. El masterbatch reduce de forma notable la exposición al polvo, porque el pigmento llega encapsulado en la resina portadora. Para plantas que surten a clientes de alimentos o de cosméticos, un piso sin polvo de color forma parte también de lo que revisa un auditor.
Merma y costo total: la cuenta que corrige el precio por kilo
El pigmento en polvo cuesta menos por kilogramo que el masterbatch, y esa cifra es la que llega a la mesa de compras. El costo que paga la planta, sin embargo, se mide por pieza buena entregada, y en esa cuenta entran conceptos que la cotización omite.
Los conceptos que conviene sumar antes de comparar
Para comparar las dos rutas con justicia, recomendamos sumar, además del precio del colorante:
- Merma por color: piezas con puntos, vetas o tono fuera de estándar que terminan en el molino.
- Pigmento excedente: el consumo extra para compensar una dispersión incompleta.
- Tiempo de máquina: paros por malla tapada y horas de limpieza en cada cambio de color.
- Mano de obra de preparación: pesado, mezclado en tambor y registro de cada carga.
- Seguridad e higiene: extracción, equipo de protección y limpieza general de la planta.
- Reclamos: lotes devueltos por contaminación o variación de tono, con su costo de reposición.
Con estas partidas sobre la mesa, la comparación por costo por pieza buena suele favorecer al masterbatch en la producción continua de color. El resultado depende de cada planta, y por eso conviene hacer la cuenta con sus propios datos de merma y de cambios de color.
Cuándo el pigmento en polvo sigue teniendo sentido
El polvo conserva su lugar en operaciones con equipo de dispersión y laboratorio propios, como los fabricantes de compuestos y de masterbatch, y en plantas que formulan su color con volumen alto y control de proceso estricto. En pinturas y tintas, el pigmento se incorpora por molienda o llega como dispersión lista para usarse, con una lógica distinta. Para esos clientes distribuimos pigmentos orgánicos e inorgánicos de marcas internacionales, con soporte técnico de igualación.
Del polvo al masterbatch: cómo acompañamos el cambio en Delta Pigmentos
Pasar de pigmentación en seco a masterbatch empieza por igualar el tono que la planta ya produce. Usted nos envía una pieza actual o su referencia de tono (código Pantone, muestra física o fotografía), el polímero, el proceso y el uso final; nuestro laboratorio de Control de Calidad, Diseño y Desarrollo formula el concentrado y le proponemos producto, concentración y proceso recomendado, con precio y tiempo de entrega estimado.
Después, usted prueba la muestra en su propia máquina, con su material y sus condiciones, antes de comprometer volumen. Para los tonos de uso común contamos con una Línea Básica de Color de 30 masterbatch para PEAD, PEBD y PP. Un color de desarrollo toma 10 días a partir de la aprobación de la muestra, con un pedido mínimo de 100 kg, y lo enviamos a cualquier punto del país desde nuestra planta en Santa Anita, Jalisco.
Preguntas frecuentes
¿Puedo igualar con masterbatch el tono que hoy logro con pigmento en polvo?
Sí. La forma más directa es enviarnos una pieza actual como referencia física, junto con el polímero y el proceso. El laboratorio formula el concentrado contra esa pieza y usted lo valida en su máquina; con frecuencia, la mejor dispersión permite llegar al mismo tono con menos pigmento total.
¿Necesito cambiar mi equipo para pasar de polvo a masterbatch?
En la mayoría de los casos basta un alimentador de pellet en la garganta de la máquina, volumétrico o gravimétrico, calibrado con el concentrado. Si hoy trabaja con premezcla en tambor, puede mantenerla al inicio; la dosificación directa en la garganta reduce después la segregación y la variación de tono.
¿El masterbatch cuesta más que el pigmento en polvo?
Por kilogramo, sí, porque incluye la resina portadora y el proceso de dispersión. La comparación justa se hace por costo por pieza buena, con la merma, el pigmento excedente, el tiempo de limpieza y los paros incluidos. Con los datos de su planta podemos evaluar juntos las dos rutas.
En Delta Pigmentos fabricamos masterbatch en planta propia desde hace 24 años y distribuimos pigmentos orgánicos e inorgánicos: conocemos las dos rutas. Si hoy colorea con pigmento en polvo y sus cambios de color, su merma o su variación de tono ya pesan en la producción, escríbanos por WhatsApp desde https://deltapigmentos.com con su polímero, su proceso, su referencia de tono y su volumen mensual; le respondemos con propuesta técnica. Toda solicitud se revisa dentro de las 24 horas hábiles siguientes.