2026-10-05
¿Qué es un masterbatch de color y cómo se fabrica en planta?
La orden de película azul para bolsa industrial arrancó con un concentrado nuevo, comprado porque su precio por kilo era menor y la placa de muestra se veía idéntica a la del proveedor anterior. A las pocas horas subió la presión antes del cambiador de mallas y el operador detuvo la línea para cambiar una malla cubierta de partículas azules sin dispersar. Cuando la extrusora volvió a arrancar, la película mostraba puntos y rayas finas que el inspector del cliente detectó en el primer rollo. El siguiente saco, de otro lote del mismo proveedor, llegó con un tono ligeramente distinto, y el expediente del reclamo cerró con una pregunta que nadie hizo al comprar: cómo se fabrica ese masterbatch.
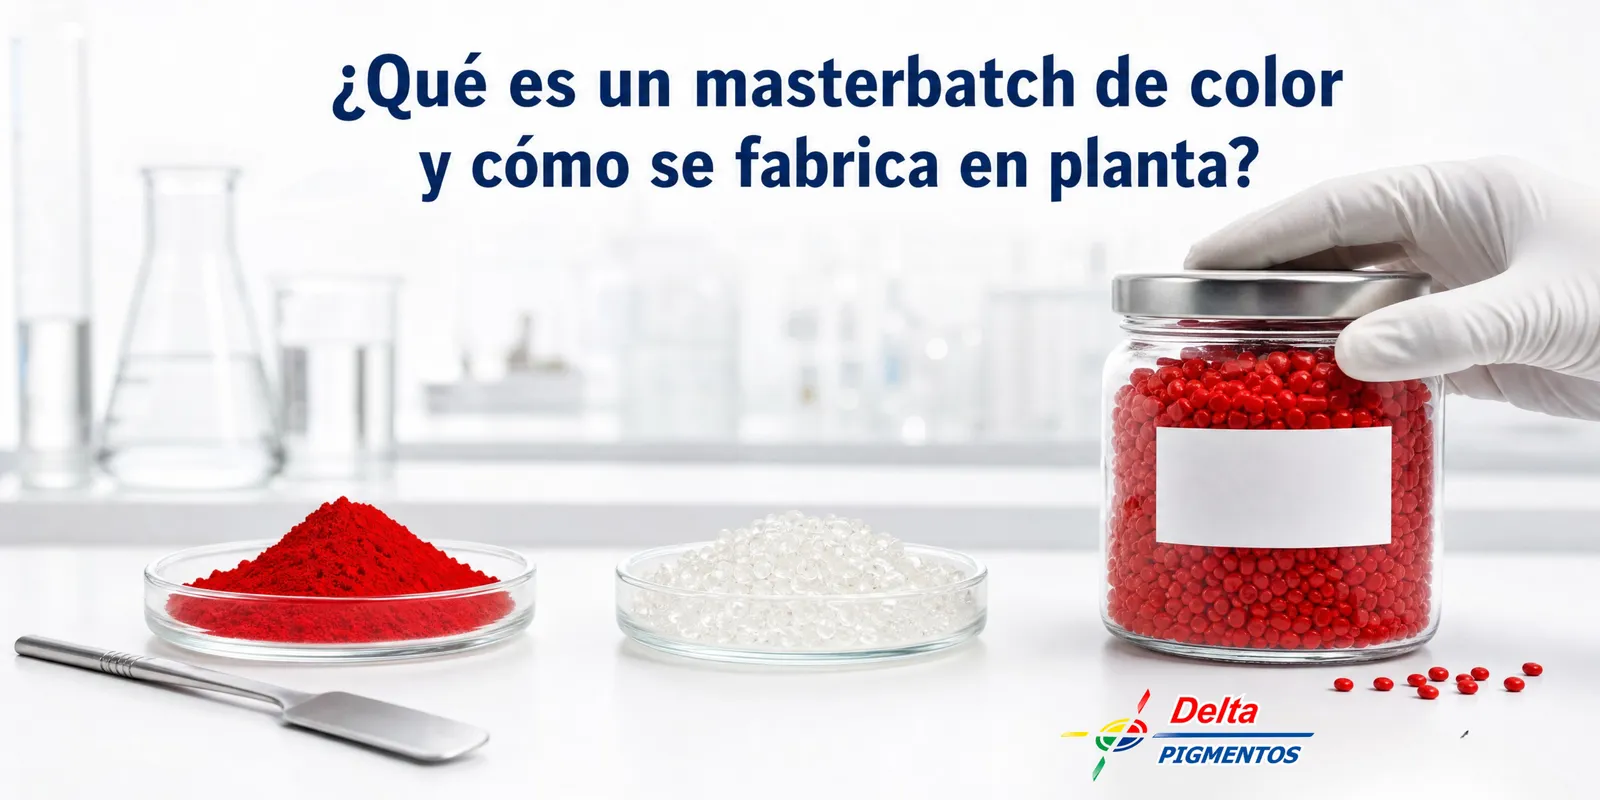
Un masterbatch de color es pigmento concentrado y disperso en una resina portadora, en forma de pellet. Su fabricación pasa por formulación, premezclado, extrusión, enfriamiento, peletizado y control de color de cada lote.
Por qué dos masterbatch del mismo tono rinden distinto en su máquina
Un masterbatch de color es un concentrado de pigmento, y con frecuencia de aditivos, encapsulado en una resina portadora y entregado en pellet. En la máquina del transformador se dosifica en una proporción pequeña sobre la resina natural y le transfiere el color durante el proceso. Cómo elegirlo y cómo calcular su dosificación ya lo tratamos en artículos anteriores; aquí nos concentramos en lo que ocurre antes de que el saco llegue a su almacén.
Dos concentrados pueden igualar el mismo tono en una placa de laboratorio y comportarse de forma muy distinta en producción. La diferencia nace en la fabricación: qué tan bien se rompieron los aglomerados de pigmento, qué tan compatible es la resina portadora con la suya, cuánta humedad trae el pellet y qué tan repetible es la fórmula de un lote a otro. Esas variables se deciden en la planta del fabricante y se pagan en la planta del transformador.
Pigmento, resina portadora y aditivos: los tres componentes del pellet
El pigmento aporta el color y define buena parte del desempeño: los orgánicos dan brillo y fuerza de tinción; los inorgánicos, opacidad y resistencia térmica y a la luz, y muchas fórmulas combinan ambos. La resina portadora es el vehículo que encapsula al pigmento y que debe fundirse y mezclarse sin dificultad con la resina del cliente. Los aditivos, como dispersantes, estabilizadores o antiestáticos, completan la fórmula cuando la pieza lo pide y viajan en el mismo pellet.
Formulación: el primer punto donde un lote se gana o se pierde
Cada masterbatch empieza como una fórmula escrita, y un error en esa hoja resulta imposible de corregir después en la extrusora. La formulación define qué pigmentos entran, en qué proporción, sobre qué resina portadora y con qué aditivos, pensando en la pieza final del cliente y en su proceso.
Igualación contra la referencia física o Pantone
Cuando el color es de desarrollo, el laboratorio parte de la referencia del cliente: una pieza física, una muestra del material que usa hoy, una fotografía o un código Pantone. El equipo de medición registra la referencia de forma instrumental y el formulador combina pigmentos hasta reproducirla sobre el polímero en el que se va a usar. Una igualación hecha sobre otra resina, o aprobada a simple vista bajo luz de oficina, puede fallar bajo la luz del anaquel. En Delta Pigmentos trabajamos la igualación como socio autorizado de Pantone, en nuestro laboratorio de Control de Calidad, Diseño y Desarrollo.
Resina portadora: compatibilidad e índice de fluidez
La resina portadora se elige por su compatibilidad química con el polímero base y por su índice de fluidez. Una portadora que funde mucho antes o mucho después que la resina del cliente deja zonas de concentrado sin incorporar, y el síntoma en la pieza son vetas o rayas de color. Para poliolefinas como PEAD, PEBD y PP, la portadora suele pertenecer a la misma familia; en plásticos de ingeniería, la formulación se hace a la medida de la resina. Por eso el laboratorio pide desde el inicio el polímero exacto.
Premezclado y extrusión: donde se decide la dispersión del pigmento
La extrusión es la etapa donde el pigmento en polvo se convierte en color disperso dentro de la resina. De su calidad depende que el transformador reciba un pellet que libera el color de forma limpia o un pellet que arrastra aglomerados hasta la malla de su propia extrusora.
Premezclado: homogeneidad antes de fundir
Los componentes de la fórmula se pesan y se mezclan en seco antes de entrar a la extrusora. El premezclado reparte el pigmento, los aditivos y la resina portadora de manera uniforme, de modo que cada fracción del material que alimenta la máquina lleve la misma proporción. Un premezclado corto, o una alimentación que separa los polvos de los pellets, genera variación de concentración dentro del mismo lote, y esa variación reaparece después como diferencia de tono entre sacos.
Extrusión de doble husillo: cizalla contra los aglomerados
Los pigmentos llegan en polvo formando aglomerados, cúmulos de partículas que deben romperse y quedar recubiertos de resina para desarrollar todo su color. En la industria del masterbatch, el equipo característico para esta etapa es la extrusora de doble husillo, cuyos elementos de amasado aplican cizalla sobre el material fundido y distribuyen el pigmento en la matriz. El perfil de temperatura, la velocidad de los husillos y la configuración de los elementos se ajustan a cada fórmula: poca energía deja aglomerados, y una temperatura excesiva puede degradar un pigmento orgánico sensible y mover el tono.
Aglomerados: el defecto que la placa de color puede ocultar
Un concentrado mal disperso puede entregar el tono correcto en una placa gruesa y fallar en una película delgada o en una fibra, donde cada partícula sin romper se vuelve visible como un punto, una raya o un gel. En la línea del transformador, esos aglomerados se acumulan en la malla del cambiador, suben la presión y obligan a detener la producción, como en el caso de la apertura. Además, un pigmento mal disperso rinde menos color por kilo, y el transformador termina compensando con más dosificación. La calidad de dispersión se refleja, por lo tanto, en el costo por pieza coloreada.
Hebras, enfriamiento y peletizado: la forma que define cómo dosifica el concentrado
El material fundido sale del dado de la extrusora en hebras continuas que pasan a una tina de enfriamiento con agua, donde solidifican. Después se retira la humedad superficial y un peletizador corta las hebras en pellets. Estas etapas definen dos propiedades que el transformador nota de inmediato: la humedad y la uniformidad del pellet.
Enfriamiento y secado: humedad bajo control
Un pellet que conserva agua en la superficie o en su interior la libera dentro del cañón de la máquina del cliente. En inyección aparece como rayas plateadas o burbujas; en película, como perforaciones o marcas. Por eso el tiempo en la tina, la temperatura del agua y el secado posterior se controlan para cada fórmula, sobre todo en concentrados con alta carga de pigmento o con cargas minerales.
Peletizado: tamaño uniforme para un alimentador estable
Los pellets de tamaño y forma parejos fluyen igual en la tolva y en el alimentador, y eso sostiene la dosificación programada. Un lote con pellets largos, finos o con polvo de corte se dosifica de manera irregular, sobre todo en alimentadores volumétricos, y el porcentaje real se aleja del programado. Una verificación por peso al inicio de cada turno detecta esa desviación a tiempo.
Control de calidad del lote: la frontera entre un concentrado repetible y uno que varía
El mismo código de producto debe entregar el mismo color en el pedido de este mes y en el del próximo trimestre. Esa repetibilidad se construye con un control de lote que compara cada producción contra el estándar aprobado antes de liberarla.
Medición de color contra el estándar aprobado
De cada lote se prepara una muestra, en placa o en película según la aplicación, y se mide contra el estándar del color aprobado por el cliente. Si la diferencia queda dentro de la tolerancia acordada, el lote se libera; si queda fuera, se corrige antes de salir de planta. La medición instrumental elimina la discusión subjetiva sobre el tono y deja un registro consultable.
Procedimientos certificados: trazabilidad de cada producción
Nuestros procedimientos de fabricación están certificados bajo ISO 9001-2015. En la práctica, el sistema de gestión de calidad exige procedimientos documentados y registros de cada producción, de modo que una desviación puede rastrearse hasta su origen. Para el comprador, ese registro es la garantía de que la aprobación de hoy se sostiene en los pedidos siguientes.
Del laboratorio a su máquina: cómo trabajamos un masterbatch en Delta Pigmentos
La fabricación se completa en la máquina del cliente. Nuestro proceso de desarrollo tiene cuatro pasos: usted nos envía su referencia de tono (código Pantone, muestra física o fotografía), el polímero, el proceso y el uso final; revisamos la referencia y le proponemos el producto con precio y tiempo de entrega estimado; usted prueba la muestra en su máquina, con su material y sus condiciones; y cuando el tono queda aprobado, lo producimos y lo enviamos a cualquier punto del país desde nuestra planta en Santa Anita, Jalisco.
Para los tonos de uso común contamos con una Línea Básica de Color de 30 masterbatch para PEAD, PEBD y PP en inyección, extrusión y soplo, con opciones recomendadas para contacto con alimentos. Cuando el color o la resina quedan fuera de ese alcance, el laboratorio formula a la medida con el mismo proceso de fabricación y el mismo control de lote.
Preguntas frecuentes
¿Qué información necesita el laboratorio para desarrollar un masterbatch de color?
La referencia de tono (pieza física, código Pantone, fotografía o muestra del material actual), el polímero exacto, el proceso de transformación y el uso final, en especial si hay contacto con alimentos o exposición a intemperie. Con esos datos formulamos, medimos contra estándar y le enviamos la muestra para validarla en su máquina.
¿Cuánto tarda un desarrollo de color y cuál es el pedido mínimo?
Un desarrollo de color tarda 10 días a partir de la aprobación de la muestra, y el pedido mínimo para un color de desarrollo es de 100 kg. Toda solicitud se revisa dentro de las 24 horas hábiles siguientes a recibirla.
¿Cómo detecto en mi planta un masterbatch con mala dispersión?
Las señales más frecuentes son puntos o rayas de color en película delgada, aumento de presión antes de la malla de la extrusora y un consumo de concentrado mayor al esperado para alcanzar el tono. Una película delgada corrida a la dosificación recomendada y revisada a contraluz muestra el problema antes de liberar la corrida.
En Delta Pigmentos fabricamos masterbatch en planta propia desde hace 24 años, con laboratorio propio, igualación como socio autorizado de Pantone y procedimientos certificados ISO 9001-2015. Si está por desarrollar un color nuevo, o el concentrado que usa hoy deja puntos, rayas o variación de tono entre lotes, escríbanos por WhatsApp con su polímero, su proceso y su referencia de tono; le respondemos con propuesta técnica. Toda solicitud se revisa dentro de las 24 horas hábiles siguientes.